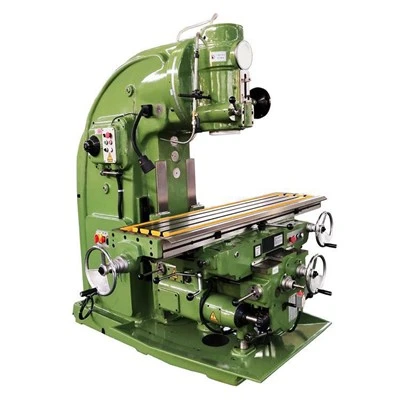
CNC vertikaalse töötluskeskuse termilised omadused mõjutavad oluliselt töötlemise täpsust, moodustades üle poole koguveast. Sellised komponendid nagu spindel, juhikud ja kuulkruvid tekitavad töötamise ajal koormuse ja hõõrdumise tõttu kuumust ja deformeeruvad; termilise deformatsiooni vigade ahelas on aga töötluse täpsust määravaks teguriks spindli ning X-, Y- ja Z-telgede nihe töölaua suhtes.
Pikka aega jõude seisnud tööpinkide ja termilise tasakaalu saavutanud tööpinkide töötlemistäpsuses on märkimisväärne erinevus. Selle põhjuseks on asjaolu, et pärast mõnda aega töötamist stabiliseeruvad spindli ja liikumistelgede temperatuurid konstantsel tasemel ning masina termiline täpsus muutub ühtlaseks. See rõhutab spindli ja liikuvate komponentide eelsoojendamise vajadust enne töötlemise alustamist.
Ometi jäetakse see ettevalmistav etapp – tööpinkide "soojenemine" – paljudes tehastes sageli tähelepanuta või teadmata.
Kuidas tuleks tööpinki eelsoojendada?
Kui masin on seisnud mitu päeva või kauem, tehke enne ülitäpse töötlemist vähemalt 30-minutiline eelsoojendustsükkel. Kui see on seisnud jõude vaid paar tundi, on soovitatav 5–10-minutiline soojendus.
Eelsoojendusprotsess hõlmab masina telgede korduvat liigutamist – ideaaljuhul kasutades mitmeteljelist samaaegset liikumist. Näiteks võite programmeerida X-, Y- ja Z-teljed liikuma korduvalt mööda diagonaali koordinaatsüsteemi vasakust alumisest nurgast paremasse ülanurka.
Selle teostamiseks saate korduvate soojendusliigutuste automatiseerimiseks masinasse kirjutada makroprogrammi.
Kui masin on täielikult soojenenud ja tööks valmis, saab selle kasutusele võtta ülitäpselt, tagades stabiilse ja ühtlase töötlustäpsuse.