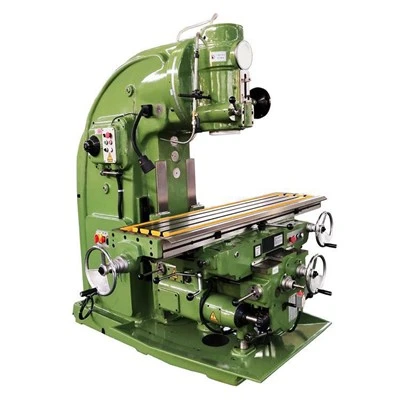
Pinnalveskid on metallitööstustööstuses ülitähtsad täppispinkide tüübid, mida kasutatakse laialdaselt vormide, mehaaniliste osade ja ülitäpsete toorikute töötlemiseks. Neid iseloomustab suur töötlemistäpsus, raske töö ja pidev töötsükkel ning need nõuavad rangeid hooldus- ja tõrkeotsingu standardeid. Teaduslik ja süstemaatiline lähenemine hooldusele ja tõrkeotsingule mitte ainult ei pikenda masina kasutusiga ja tõstab tootmise efektiivsust, vaid tagab ka tööohutuse. See artikkel annab üksikasjaliku ülevaate kogu pinnalihvijate hooldus- ja tõrkeotsingu protsessist, hõlmates seadmete struktuuri, rutiinset hooldust, tõrketüüpe ja analüüsi, tõrkeotsingu etappe, remondiprotseduure ja juhtimise optimeerimist.
I. Pinnalihvijate struktuur ja põhikomponendid
Pinnalihvijad koosnevad peamiselt järgmistest komponentidest:
Masina voodi ja töölaud
Voodi tagab masinale stabiilse toe ning nõuab suurt jäikust ja kulumiskindlust.
Töölaud saab töödeldava detaili kinnitamise ja liikumise ülekande; selle täpsus mõjutab otseselt töötlemise kvaliteeti.
Spindli süsteem
Sisaldab spindlit, mootorit, laagreid ja lihvketta kinnituskomplekti.
Spindli sujuv töö on töötlemise täpsuse ja tõhususe tagamiseks ülioluline.
Lihvketas ja puhastusseade
Lihvketas teostab tooriku materjali eemaldamise (lõikamise).
Sidumisseade tagab ratta pinna tasase ja tasakaalus hoidmise, vältides töötlusvigu.
Juhiku ja juhtkruvi süsteem
Juhtteed määravad masina liikumisteed, juhtkruvid aga edastavad etteande liikumist.
Juhtteede ja juhtkruvide täpsus mõjutab otseselt töölaua ja lihvketta vahelise asendi täpsust.
Hüdraulika- ja määrimissüsteemid
Hüdraulikasüsteem hõlbustab tooriku kinnitamist ja abiseadmete liikumist.
Hõõrdumise ja kulumise minimeerimiseks varustab määrdesüsteem määrdeainega spindlilaagreid, juhikuid ja juhtkruvisid.
Elektriline juhtimissüsteem
Juhib masina liikumist, etteandekiirust, lihvketta kiirust ja hüdrosüsteemi.
Sisaldab lüliteid, releesid ja PLC- või CNC-süsteeme.
Ⅱ. Igapäevase hoolduse meetodid
Kontrollige enne käivitamist
- Kontrollige, kas voodil, töölaual, juhtsiinidel ja spindlil on tolmu, prahti või õli.
- Kontrollige, kas lihvketas on kindlalt paigaldatud ja kastmisseade on normaalses seisukorras.
- Kontrollige määrdesüsteemi õlitaset, et õliringlus oleks sujuv.
- Kontrollige hüdrosüsteemi rõhku ja leket.
- Veenduge, et elektrisüsteem on normaalne ning piirlüliti ja hädaseiskamisnupp on saadaval.
Ülevaatus töö ajal
- Jälgige masina tõrgeteta töötamist ja kontrollige ebatavalise vibratsiooni või müra olemasolu.
- Kontrollige lihvketta kulumist, et vältida töötlemistäpsuse mõjutamist.
- Sujuva töö tagamiseks jälgige laua liikumist ja etteande kiirust.
- Kontrollige hüdrorõhku, määrdeaine juurdevoolu ja jahutusvedeliku voolu.
- Puhastamine ja ülevaatus pärast seiskamist
- Puhastage juhtsiinil, töölaual ja lihvkettal mustus ja tolm.
- Kontrollige õli kogust määrdesüsteemis ning laagrite ja kruvi temperatuuri.
- Tehke kriitiliste komponentide, nagu praod, kulumine või lõtvus, visuaalne kontroll.
Ⅲ. Levinud veatüübid ja analüüs
Spindli ebanormaalsus
- Sümptomid: Töödeldud pinnale ilmuvad lained, vibratsioon suureneb või temperatuur tõuseb.
- Põhjus: Laagrite kulumine, ebapiisav määrimine, tasakaalustamata lihvketas või vale paigaldus.
- Ravi: Vahetage kulunud laagrid, reguleerige lihvketta paigaldust ja tasakaalu ning tagage normaalne määrimine.
Töölaua juhtsiinid on kulunud või kinni jäänud
- Sümptomid: Töölaua liikumine on ebastabiilne ja esineb vahelduvaid ummistusi.
- Põhjus: Juhtsiinide kulumine, mustuse ummistus või ebapiisav määrimine.
- Ravi: Puhastage juhtsiin, lisage määrdeõli või vahetage juhtsiini puks.
Lihvketas mõranenud või ebaühtlaselt kulunud
- Sümptomid: Töödeldavale detailile ilmuvad töötlemisjäljed või ebaühtlane lõikamine.
- Põhjus: Lihvketta materjali mittevastavus, ülekoormustöötlemine või ebaõige töötlemine.
- Ravi: Vahetage lihvketas, trimmige lihvketta pinda ja reguleerige lihvimisparameetreid.
Hüdraulikasüsteemi rike
- Sümptomid: Toorik ei ole tugevalt kinnitatud, hüdrauliline tegevus on aeglane või rõhk on ebatavaline.
- Põhjus: Ebapiisav hüdraulikaõli, ummistunud torustikud või kahjustatud hüdrokomponendid.
- Ravi: lisage hüdroõli, puhastage torustikud, tagasilöögiklapid ja hüdropumbad.
Elektrilise juhtimise kõrvalekalle
- Sümptomid: Tööpinki ei saa käivitada, juhtimissüsteem annab häire või toiming ebaõnnestub.
- Põhjus: vananemisahel, relee või lüliti rike, CNC-süsteemi rike.
- Ravi: Kontrollige elektriahelat, parandage või asendage kahjustatud komponendid ja kõrvaldage häirehäire.
IV. Tõrkeotsingu protsess
Esialgne vaatlus
Tuvastage kuulamise, vaatamise ja puudutamise teel kõrvalekalded (nt müraallikad, vibratsioonipunktid või vedelikulekked).
Ülevaatus komponentide kaupa
Kontrollige järjestikku konkreetseid süsteeme: spindel, lihvketas, juhikud, töölaud, hüdrosüsteem ja elektrisüsteem.
Kasutage tõrke asukoha määramiseks käsitsi juhtimist või väikese kiirusega proovisõite.
Funktsionaalne testimine
Katsetage kahtlasi komponente eraldi (nt lihvketta pööramine, töölaua liigutamine või hüdraulilise kinnitusrõhu testimine).
Andmete salvestamine ja analüüs
Salvestage sellised parameetrid nagu laagri temperatuur, vibratsioonitase, etteandekiirus ja vool; analüüsida kõrvalekallete põhjuseid.
V. Remondi- ja heastamisetapid
Väljalülitamine ja voolukatkestus
Ohutuse tagamiseks ühendage enne hooldust lahti toite- ja hüdraulikavarustus.
Demonteerimine ja ülevaatus
Eemaldage kulunud või ebatavalised komponendid (nt lihvketas, laagrid, juhtkruvid või hüdroosad) vastavalt kasutusjuhendile.
Kontrollige osi kulumise, pragude ja keermekahjustuste suhtes.
Remont ja asendamine
Vahetage välja tugevalt kulunud või kahjustatud lihvkettad, laagrid, juhtpuksid või hüdraulikakomponendid.
Väiksemate kahjustustega osad viimistlege või joondage uuesti, et tagada paigaldustäpsus.
Kokkupanek ja kasutuselevõtt
Paigaldamise ajal tagage õige tasakaal ja vahekaugused; reguleerida lihvketta tasakaalu ja töölaua liikumist.
Tehke koormuseta katsesõit, et kontrollida masina sujuvat liikumist ja mürataset.
Töötlemise tulemuste ja täpsuse jälgimiseks tehke koormatud katsesõit.
Salvestamine ja arhiveerimine
Dokumenteerige rikke põhjus, lahendusmeetod, vahetatud osad ja hooldusaeg.
Värskendage seadmete hoolduskirjeid, et olla edaspidiseks hoolduseks võrdlusaluseks.
VI. Soovitused seadmete haldamise optimeerimiseks
Looge terviklik dokumentide haldamine
Logi sisse iga pinnalihvija kasutusaeg, hooldus, vead ja remondiajalugu.
Analüüsige andmeid, et koostada teaduslikud hooldusgraafikud ja osade vahetustsüklid.
Viige läbi regulaarset operaatorikoolitust
Tagage masina ehituse, igapäevase hoolduse, tõrkeotsingu ja ohutusprotokollide tundmine.
Tõsta operaatorite teadlikkust seadmete haldamisest ja nende oskuste tasemest.
Rakendage intelligentset jälgimist
Paigaldage temperatuuri, vibratsiooni ja määrimise jälgimis- ja häiresüsteemid, et võimaldada masina oleku reaalajas jälgimist.
Avastage kõrvalekalded varakult, et vähendada ootamatute rikete ohtu.
Perioodiline hooldus ja optimeerimine
Rutiinse hoolduse, iganädalase ja igakuise kontrolli ning iga-aastase kapitaalremondi kombinatsioon tagab tööpingi pikaajalise ja stabiilse töö.
Töötlemise täpsust ja tõhusust suurendavad lihvketta materjalide, kinnitusdetailide ja töötlusparameetrite optimeerimine.
VII. Järeldus
Pinnalihvijate hoolduse ja tõrkeotsingu terviklik süsteem hõlmab rutiinset hooldust, ülevaatusi, rikete analüüsi, diagnostikameetodeid ja remondiprotseduure. Selle põhieesmärgid on tagada seadmete stabiilne töö, suurendada töötlemise täpsust, pikendada tööpinkide kasutusiga, vähendada rikete määra ja tagada tööohutus. Teadusliku seadmete haldamise – arvestuse pidamise, koolituse, intelligentse seire ja optimeerimisstrateegiate integreerimise kaudu on võimalik saavutada seadmete pikaajaline tõhus, stabiilne ja ohutu töö, mis loob kindla aluse tootmise efektiivsusele ja tootekvaliteedile.